 EN

Transportador neumático de vacío frente a alimentación mecánica: ¿cuál se adapta mejor a su proceso?
Elegir entre un transportador neumático al vacío y una alimentación mecánica va más allá de comparar equipos. Se trata de una decisión de proceso que afecta el confinamiento, el flujo de material, los procedimientos de limpieza, la disposición de la línea y la carga de trabajo del operador. Para los equipos encargados del manejo de polvos en procesos farmacéuticos y afines de dosis sólida, la decisión debe comenzar con el material y los puntos de transferencia, no con una afirmación genérica sobre capacidad.
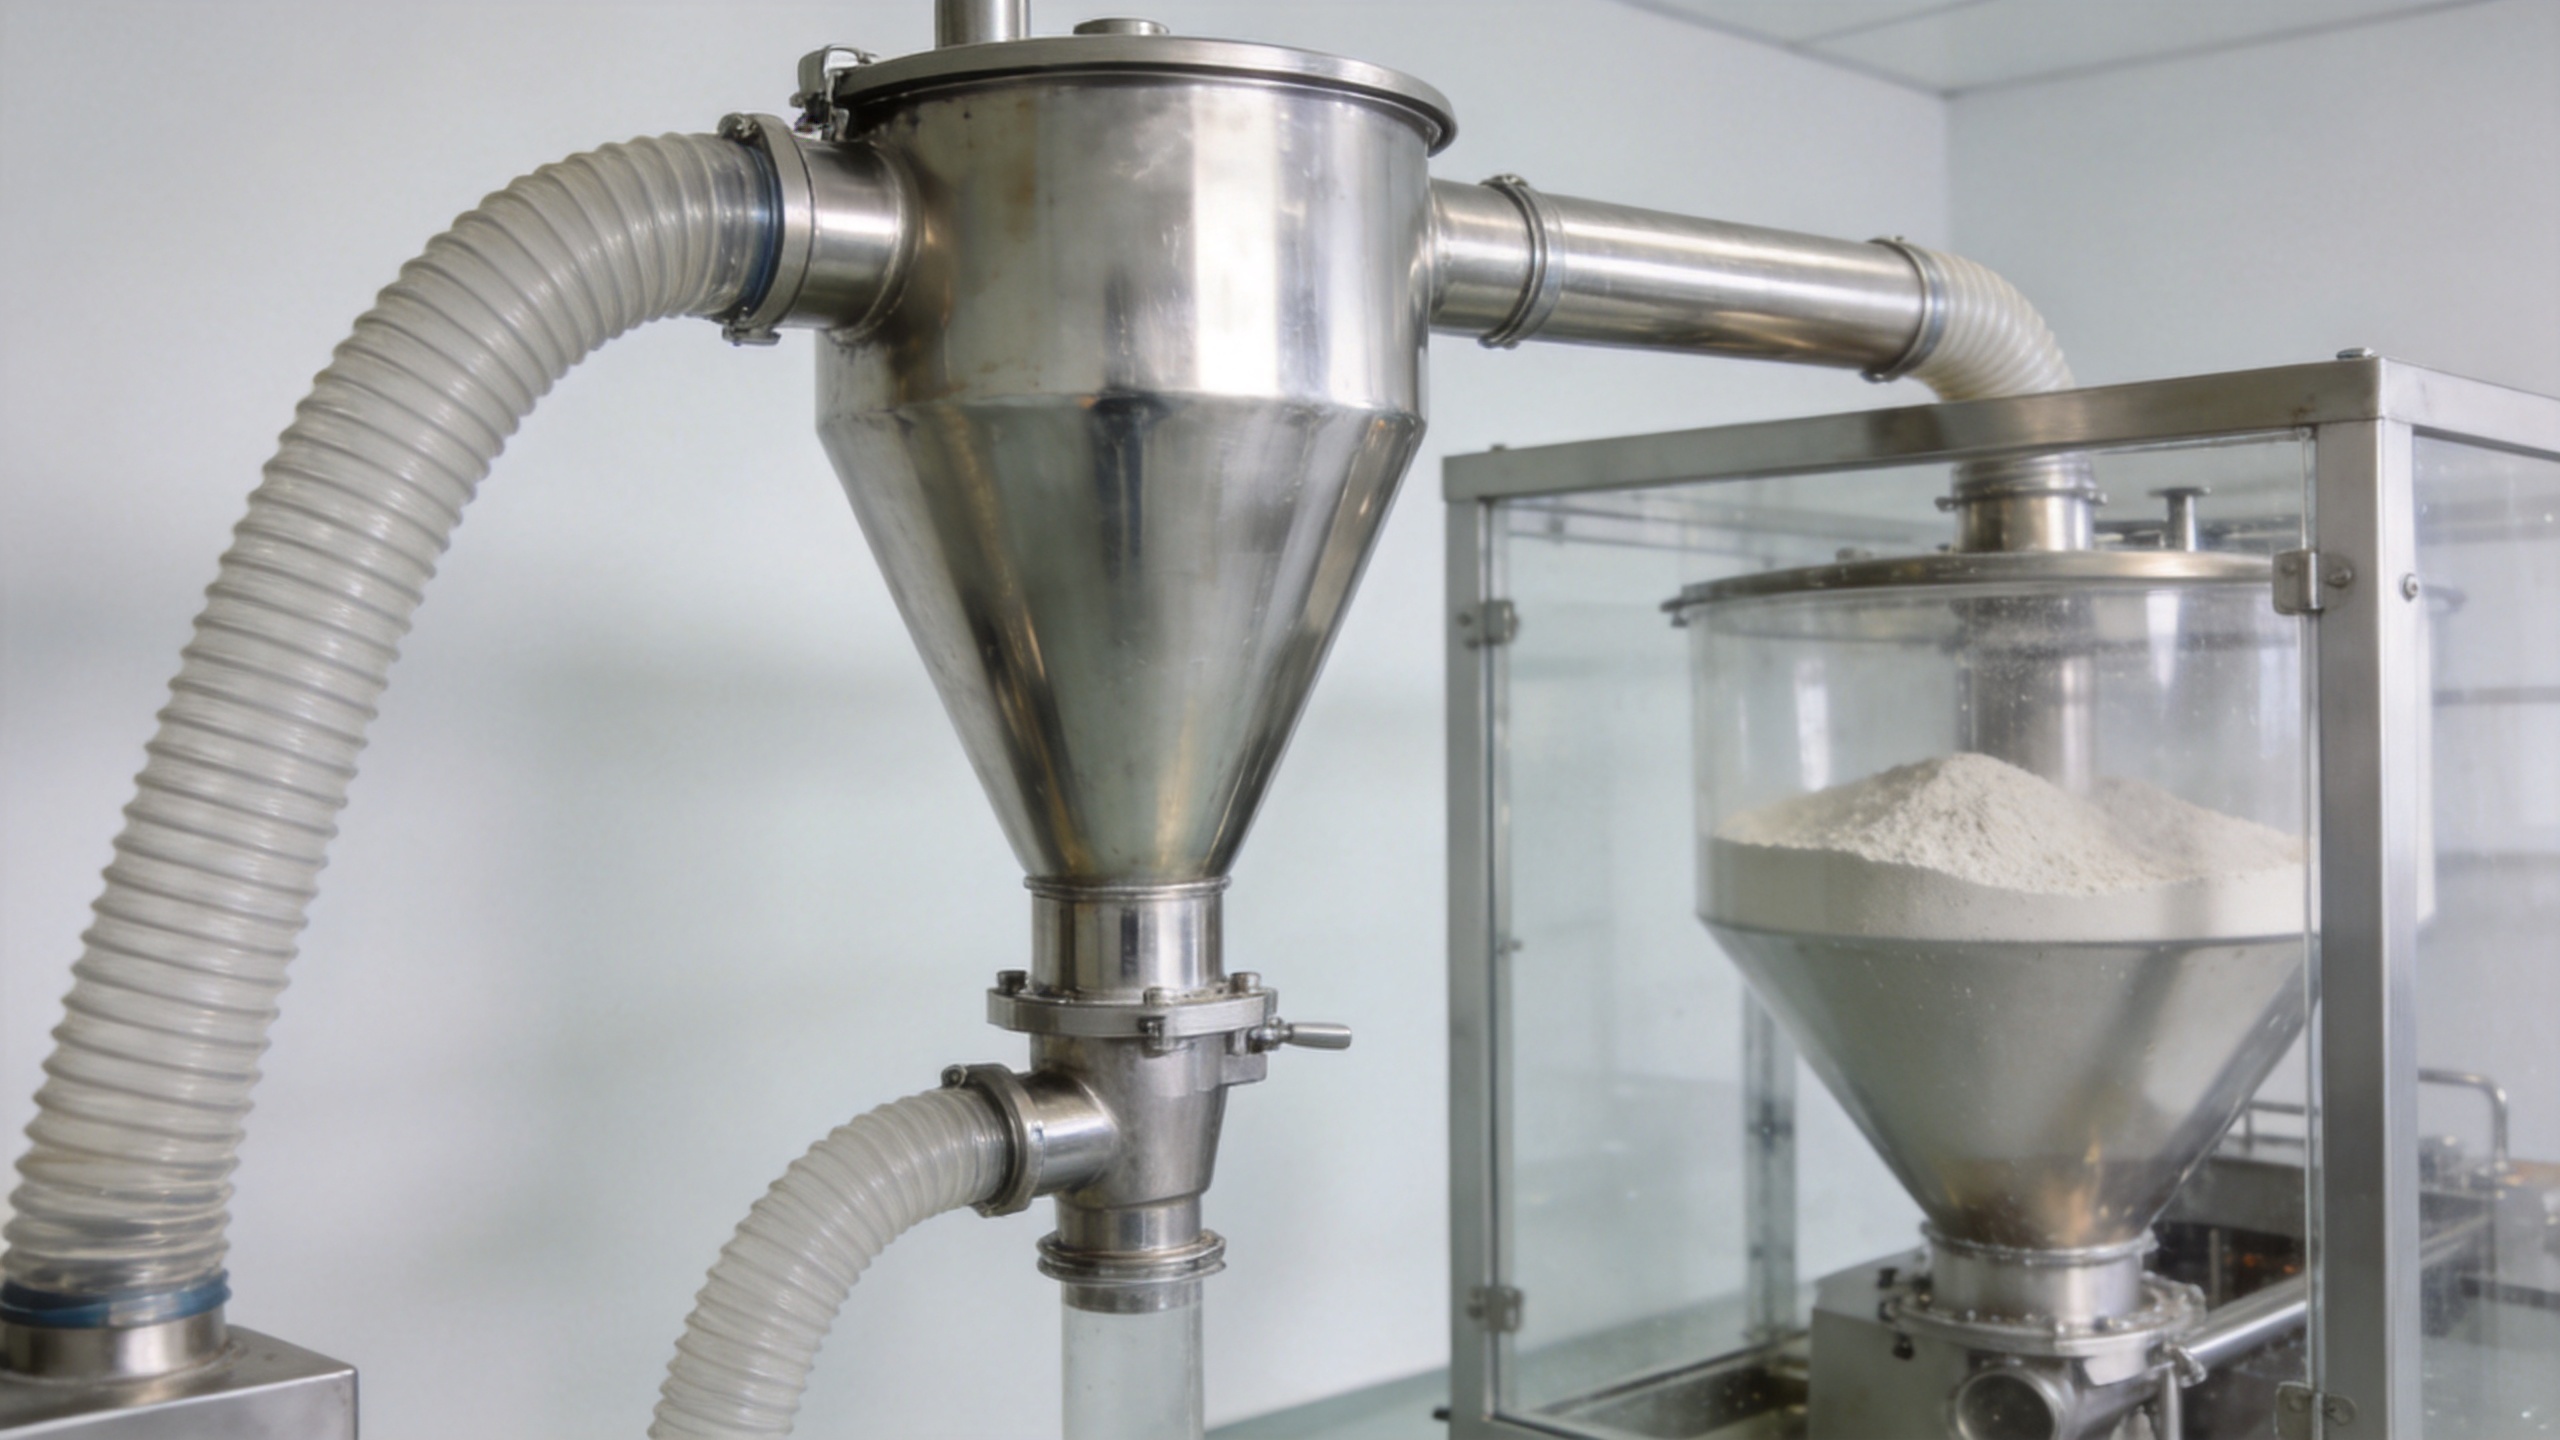
Asoplador de conveyor de vacío neumático utiliza una diferencia de presión para mover polvos, gránulos y otros sólidos a granel secos por una ruta cerrada. Los alimentadores mecánicos, como los sistemas basados en tornillos, emplean componentes móviles para empujar o elevar el material. Ambos pueden ser útiles. La opción adecuada depende de qué debe proteger el proceso, del comportamiento del material y de cómo debe integrarse el equipo con las etapas previas y posteriores.
Comience con el riesgo del proceso que debe controlarse
En una soplador de conveyor de vacío neumático el sistema, la trayectoria de transferencia puede estar completamente cerrada desde el punto de recogida hasta el receptor. Esto hace que un transportador neumático de vacío merezca ser evaluado cuando la exposición al polvo, el confinamiento del producto o la separación entre salas de proceso constituyen una preocupación fundamental. Una trayectoria cerrada también puede simplificar las conexiones desde una estación de descarga de sacos, un contenedor o una tolva hasta una mezcladora, un molino o una etapa de procesamiento de comprimidos. Sin embargo, esto no garantiza automáticamente que el sistema sea conforme ni limpiable; las juntas, los filtros, la geometría del receptor, el acceso para la limpieza y la validación siguen requiriéndose para adaptarse al proceso.
La alimentación mecánica puede ser la opción más directa cuando la trayectoria es corta, se acepta el acceso abierto y el material resulta fácil de dosificar mediante un tornillo u otro dispositivo similar. Puede resultar especialmente práctica cuando la línea ya dispone de un punto de alimentación estable y el objetivo principal es lograr una entrega controlada, más que redirigir el material alrededor de obstáculos. La distinción clave radica en que el confinamiento debe diseñarse expresamente en cualquiera de los dos enfoques, y no darse por supuesto únicamente a partir del nombre del equipo.
Compare el comportamiento del material antes de comparar los tamaños de los equipos
El comportamiento del material debe guiar la selección. Los polvos y gránulos de flujo libre pueden ser adecuados para cualquiera de los dos sistemas, pero los materiales cohesivos, frágiles, abrasivos, sensibles a la humedad o propensos a la segregación requieren un análisis más detallado. Un soplador de conveyor de vacío neumático puede ofrecer una ruta flexible para muchos materiales secos; sin embargo, la velocidad del aire, el diseño de la toma, la carga del filtro y el momento de descarga pueden afectar cómo se desplaza una formulación. Para materiales que requieren un manejo más controlado, pueden considerarse enfoques densos o de flujo en tapón, aunque la configuración debe verificarse con un producto representativo.
La alimentación mecánica ofrece a los ingenieros un conjunto distinto de controles: la geometría del tornillo, la velocidad, el paso y el diseño de la tolva pueden adaptarse a un patrón de flujo específico. Al mismo tiempo, el contacto del producto con piezas móviles puede generar preocupaciones sobre acumulación, desgaste o esfuerzo de limpieza. No seleccione únicamente en función de un caudal nominal. Pruebe la densidad aparente real, la distribución del tamaño de partícula, la condición de humedad, la fluidez y el rango admisible de rotura.
Dónde se aplica comúnmente cada método
| Factor de Decisión | Soplador de conveyor de vacío neumático | Alimentación mecánica |
|---|---|---|
| Diseño de la ruta | Útil cuando el material debe desplazarse a través de tuberías cerradas o sortear restricciones de la línea. | A menudo resulta la opción más sencilla para una ruta directa, corta y predominantemente lineal. |
| Objetivo de contención | Candidato sólido cuando se prioriza una trayectoria de transferencia cerrada. | Puede encerrarse, pero el diseño debe abordar las juntas, los accionamientos y los puntos de acceso. |
| Sensibilidad del material | Requiere validación del caudal de aire, del comportamiento del filtro y del movimiento del producto. | Requiere la validación de la fuerza cortante, la acumulación, el desgaste y la interacción entre tornillo y material. |
| Integración | Puede conectar equipos de almacenamiento, carga, mezcla y equipos aguas abajo mediante una ruta flexible. | Funciona bien cuando las elevaciones de los equipos y las ubicaciones de alimentación ya están fijas. |
| Enfoque del mantenimiento | Revise los filtros, juntas, fuente de vacío, válvulas y limpieza del receptor. | Revise el tornillo, rodamientos, juntas, accionamientos y acceso para limpieza. |
En una fábrica farmacéutica, esta tabla es una herramienta de selección, no un sustituto de una prueba con el material. La decisión se vuelve más clara cuando el responsable del proceso identifica qué compromiso resulta menos aceptable: un sistema de vacío y filtración más complejo o un contacto mecánico más directo y una ruta restringida.
Evalúe la transferencia entre etapas del proceso
La comparación real suele ocurrir en las interfaces. Pregúntese cómo ingresa el material al sistema, cómo se recibe y qué equipo sigue. A soplador de conveyor de vacío neumático puede ser una opción natural cuando un polvo necesita trasladarse desde un recipiente o punto de carga hasta un recipiente receptor cerrado antes de la mezcla o el procesamiento. La alimentación mecánica puede resultar eficiente cuando la máquina está ubicada cerca del siguiente paso y la prioridad es una entrega continua y predecible.
Vaya más allá del alimentador en sí. Evalúe la señal del nivel del embudo, el cambio de lote, la conexión para extracción de polvo, el acceso para inspección, la disposición de la válvula de descarga y los controles necesarios para evitar que una máquina aguas abajo se sobrellene. Estos detalles influyen más en el tiempo de actividad que una etiqueta simplificada como «vacío frente a tornillo».
Planifique el mantenimiento y la limpieza como parte de la inversión
La carga de mantenimiento cambia, pero no desaparece. Una soplador de conveyor de vacío neumático necesita un plan preventivo para la condición de los filtros, la función de las válvulas, las juntas, la generación de vacío y la limpieza de las zonas que entran en contacto con el producto. Un alimentador mecánico requiere atención periódica a los componentes del accionamiento, tornillos, rodamientos, superficies sometidas a desgaste y acumulación de residuos. En ambos casos, el equipo debe definir quién puede acceder al equipo, qué elementos se pueden inspeccionar sin desmontaje y con qué frecuencia se requiere una limpieza tras un cambio de formato.
Durante la especificación, solicite a los proveedores que recorran con su equipo operativo real la secuencia de limpieza prevista. Un sistema que parece compacto en un plano puede resultar costoso de mantener si los filtros, los tornillos o las piezas en contacto son de difícil acceso. Por el contrario, un sistema cuidadosamente configurado puede apoyar una rutina de mantenimiento repetible, incluso cuando la arquitectura del equipo es más sofisticada.
Validar un transportador neumático de vacío mediante una prueba representativa
Antes de la aprobación de la compra, ejecutar el candidato soplador de conveyor de vacío neumático con material representativo en el rango de humedad esperado y en condiciones de lote. Registrar la estabilidad de la captación, el tiempo de llenado del receptor, el comportamiento del filtro, la completitud de la descarga y cualquier cambio visible en el estado de las partículas. Confirmar cómo responderá el soplador de conveyor de vacío neumático a arranques y paradas normales, condiciones de fuente vacía y limpieza planificada.
Aplicar la misma disciplina a una opción mecánica. Comparar ambos sistemas bajo criterios de aceptación definidos brinda al equipo del proyecto un resultado más útil que comparar las capacidades indicadas en los catálogos. El sistema preferido es aquel que maneja el producto real de forma segura y repetible, adaptándose a toda la rutina operativa.
Una Lista Práctica de Selección
- Cartografiar la fuente, el destino, la distancia de transferencia y los cambios de elevación.
- Clasificar el material según su fluidez, cohesividad, fragilidad, tendencia a generar polvo y sensibilidad a la humedad o a la segregación.
- Establecer los objetivos de contención y limpieza para la operación normal, la carga y la transición entre productos.
- Definir el patrón de alimentación requerido: transferencia por lotes, carga intermitente o dosificación continua.
- Revise el acceso para la limpieza, el mantenimiento del filtro o del tornillo y los requisitos de piezas de repuesto con las personas que operarán la línea.
- Ejecute una prueba representativa con el material antes de fijar la capacidad, el modo de transporte o la selección de componentes.
Elija el sistema que resuelva la restricción real
Asoplador de conveyor de vacío neumático suele ser el punto de partida más adecuado cuando la transferencia de polvo en recinto cerrado, la flexibilidad de recorrido y la integración entre etapas del proceso son lo más importante. La alimentación mecánica puede ser la opción más directa cuando la ruta es corta, el punto de alimentación es fijo y el material responde bien a una entrega mecánica controlada. Muchas plantas utilizan ambos métodos en distintas partes de la misma operación.
Si su equipo está evaluando una conexión alimentada por vacío para el manejo de polvos, el ALIMENTADOR DE VACÍO ELÉCTRICO ZKS es una categoría de producto relevante para revisar junto con su prueba de material y los requisitos de integración en la línea. La selección final debe basarse en el comportamiento verificado del material, las interfaces del proceso y la facilidad de mantenimiento, no en una comparación genérica para todos los casos.